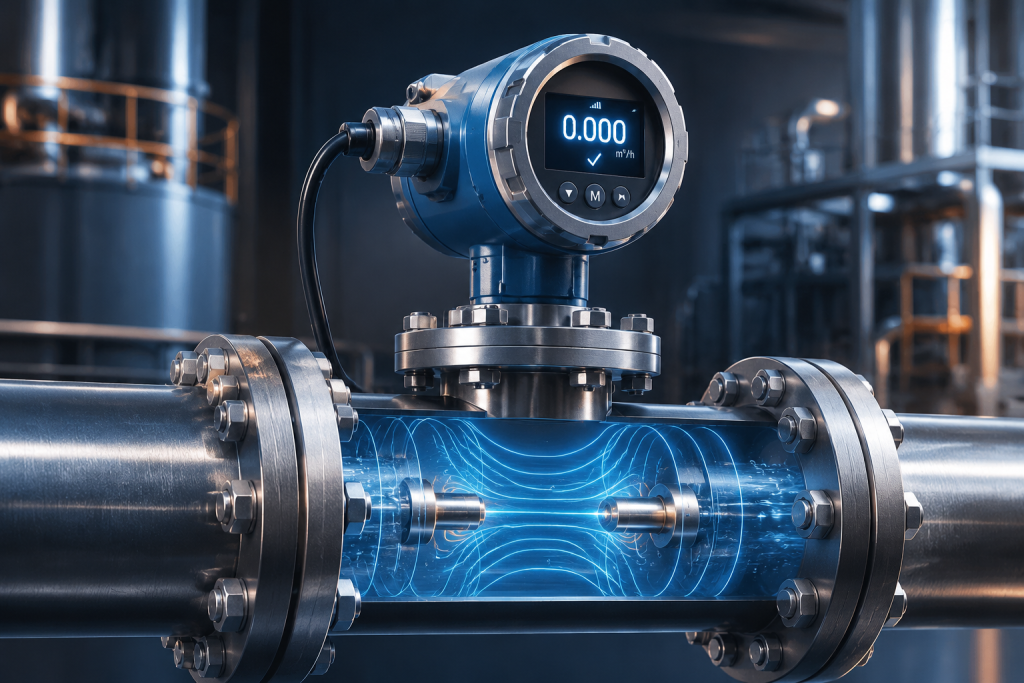
مقدمه: قلب تپنده اندازهگیری جریان و چالشهای پایداری صفر
در شبکههای انتقال آب، تصفیهخانههای فاضلاب و فرآیندهای پیچیده صنعتی، کنتورهای الکترومغناطیسی به دلیل افت فشار صفر، عدم وجود قطعات مکانیکی متحرک و دقت بالا در اندازهگیری دبی، به استاندارد اصلی صنعت تبدیل شدهاند. با این حال، کارایی این تجهیزات به شدت وابسته به پایداری میدان مغناطیسی و کیفیت سطح تماس الکترودها با سیال است.
در طول بهرهبرداری بلندمدت، اپراتورها گاه با پدیدهای نگرانکننده به نام «خطای صفر» و «دریفت پتانسیل الکترود» مواجه میشوند؛ جایی که دستگاه در شرایط توقف کامل جریان، مقادیری غیرصفر و ناپایدار نشان میدهد. ریشهیابی این خطاها نیازمند کالبدشکافی عمیق دو پدیده مخرب هیدرولیکی و الکتروشیمیایی یعنی رسوبگذاری الکترودها و خلاء جزئی (کاویتاسیون) است. در این مقاله فنی، مکانیسم این خطاها را بر اساس استاندارد بینالمللی ISO ۶۸۱۷ بررسی و راهکارهای مهندسی مقابله با آن را ارائه میکنیم.
۱. اصول عملکرد کنتور مغناطیسی و اهمیت نقطه صفر
مبنای کار فلومترهای الکترومغناطیسی بر اساس عبور سیال رسانا از درون یک میدان مغناطیسی استوار است. بر اثر این حرکت، یک ولتاژ متناسب با سرعت جریان در دو الکترود القا میشود. هنگامی که جریان در خط لوله کاملاً متوقف است، ولتاژ خروجی باید دقیقاً روی عدد صفر قرار داشته باشد. هرگونه اختلاف پتانسیل ثبتشده در این شرایط، به عنوان خطای نقطه صفر شناخته میشود که مستقیماً کل دقت سنجش دستگاه را دچار انحراف میکند.
۲. کالبدشکافی رسوبگذاری الکترود و دریفت پتانسیل
الکترودها به عنوان پل ارتباطی میان سیال و مدار اندازهگیری الکترونیکی، مستقیماً در معرض واکنشهای شیمیایی، بیولوژیکی و فیزیکی سیال قرار دارند و رسوبگذاری روی آنها عامل اصلی ایجاد دریفت پتانسیل است.
الف) تشکیل لایه عایق روی الکترود
در سیالاتی مانند فاضلابها، آبهای سخت با املاح معدنی بالا، یا سیالات صنعتی دارای ذرات معلق، به مرور زمان یک لایه رسوب یا بیوفیلم روی سطح الکترودها شکل میگیرد. اگر این لایه ماهیت عایق داشته باشد، مقاومت الکتریکی اتصال را افزایش داده و مانع از انتقال صحیح سیگنال الکتریکی به مبدل میشود.
ب) ناپایداری الکتروشیمیایی و خطای صفر
تجمع رسوبات ناهمگون روی الکترودها، تقارن الکتریکی سیستم را بر هم میزند. تفاوت در مقاومت شیمیایی میان الکترودها، یک ولتاژ ناخواسته ایجاد میکند. مبدل الکترونیکی این اختلاف پتانسیل ثابت را به حساب سرعت سیال میگذارد و در نتیجه، حتی در شرایط عدم جریان، عدد دبی مثبتی روی نمایشگر ثبت میشود.
۳. پدیده خلاء جزئی (کاویتاسیون) و اثر مخرب آن بر پایداری سیگنال
اگرچه کاویتاسیون بیشتر به عنوان عامل تخریب مکانیکی پمپها شناخته میشود، اما وقوع آن در مجاورت سنسورهای الکترومغناطیسی نیز پیامدهای هیدرولیکی شدیدی به همراه دارد.
الف) افت فشار و تشکیل حبابهای بخار
هرگاه سرعت سیال به دلیل کاهش مقطع یا افت فشار شدید محلی افزایش یابد، فشار استاتیک سیال کاهش یافته و حبابهای بخار یا گاز تشکیل میشوند. با عبور این حبابها از ناحیه اندازهگیری و ورود به منطقهای با فشار بالاتر، حبابها با خشونت فرو میپاشند.
ب) ناپایداری پروفیل جریان و نویز فلومتر
وجود حبابهای گاز یا فضاهای خالی ناشی از خلاء جزئی در حجم سیال، پیوستگی هیدرولیکی سیال را مخدوش میکند. از آنجا که فلومتر مغناطیسی فرض میکند مجرای اندازهگیری کاملاً پر از سیال است، حضور حبابها باعث نوسانات شدید در سیگنال خروجی و ثبت خطاهای تصادفی در سیستمهای کنترل مرکزی میگردد.
۴. جدول مقایسهای: ریشهیابی، علائم ظاهری و اثرات خطای صفر
| نوع پدیده اختلال | عامل ریشهای ایجاد | علائم بالینی و هیدرولیکی | اثر مستقیم بر دقت سنجش |
| رسوبگذاری الکترود | املاح معدنی، بیوفیلم فاضلاب، چربیها | دریفت تدریجی نقطه صفر، کاهش حساسیت دستگاه در دبیهای پایین | ثبت دبی کاذب در حالت سکون |
| خلاء جزئی (کاویتاسیون) | افت فشار شدید، پمپ نامناسب، شیر کنترل نیمهباز در بالادست | نویز شدید و پرش لحظهای عدد دبی، صدای تقتق در خط لوله | خطای تصادفی و ناپایداری شدید سیگنال |
| خوردگی متالورژیکی | واکنشهای گالوانیک، سیالات اسیدی یا بازی مهاجم | تغییر ساختار فیزیکی سطح الکترود و نشت جریان | خطای ثابت آفست دائمی |
۵. راهکارهای مهندسی و پروتکلهای پیشگیری (مطابق استاندارد)
برای مقابله با چالشهای فوق و حفظ پایداری بلندمدت تجهیزات، رعایت نکات زیر در طراحی و بهرهبرداری الزامی است:
- انتخاب متریال مقاوم الکترود: استفاده از متریالهای پیشرفته نظیر استیلهای تخصصی یا تیتانیوم در ساخت الکترودها متناسب با نوع سیال جهت کاهش چسبندگی رسوبات.
- تضمین پر بودن لوله: بهرهگیری از قابلیتهای تشخیص لوله خالی در مبدلهای پیشرفته جهت جلوگیری از خطاهای ناشی از عدم پیوستگی سیال.
- مدیریت فشارهای هیدرولیکی: نصب فلومتر در بخشهایی از خط لوله که فشار استاتیک کافی داشته باشند تا احتمال وقوع کاویتاسیون به حداقل برسد.
- اجرای چک دورهای صفر: بستن کامل شیرهای ایزولاسیون بالادست و پاییندست، اطمینان از سکون کامل سیال و انجام تنظیم مجدد نقطه صفر در بازههای زمانی معین.
۶. جمعبندی و راهکار صنعتی پویاک
پدیده خطای صفر و دریفت پتانسیل ناشی از رسوب یا کاویتاسیون، اگر به موقع مدیریت نشوند، میتوانند ساختار حسابداری آب و کنترل فرآیندهای صنعتی را با چالش مواجه سازند. شرکت پویاک با اتکا به دانش فنی روز، طراحی دقیق هیدرولیکی و استفاده از آلیاژهای تخصصی در ساخت الکترودها، راهکارهای مطمئنی را برای پایش بدون خطا در صنایع آب و فاضلاب عرضه میکند.
مشاوره تخصصی و تامین تجهیزات:
مهندسین مشاور، مدیران فنی و اپراتورهای محترم خطوط صنعتی میتوانند جهت دریافت مشاورههای تخصصی در زمینه انتخاب فلومترهای مغناطیسی و التراسونیک مناسب با شرایط خاص فرآیندی خود، با واحد مهندسی فروش شرکت پویاک در تماس باشند.